Caractérisation Matière et Éprouvettes de Test
La représentativité matière en fabrication additive
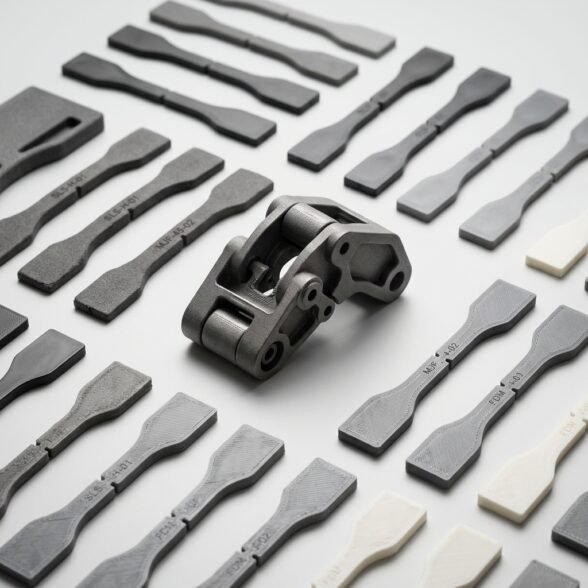
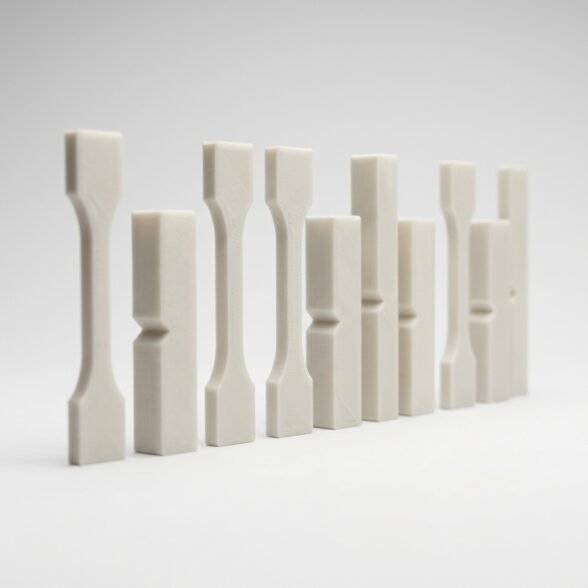
En fabrication additive, les propriétés mécaniques dépendent de l’orientation d’impression (anisotropie) et des paramètres machine. Une fiche technique constructeur ne suffit pas pour valider une pièce aéronautique ou médicale. Initial produit des séries d’éprouvettes (traction, flexion, choc) imprimées avec exactement les mêmes paramètres (laser, température, orientation) que vos futures pièces de série.
- La qualification process valide que la machine tient les tolérances visées.
- La qualification matière mesure le module d’Young, la contrainte à la rupture ou la tenue au feu sur un lot de poudre spécifique.
- La comparaison technologique consiste à imprimer la même éprouvette en SLS, en MJF et en injection pour choisir la meilleure technologie sur des bases factuelles.
Ces essais complètent la validation menée sur les prototypes fonctionnels : l’éprouvette normalisée isole la donnée matière, la pièce réelle valide la géométrie.
Standards et normes
Nous produisons des éprouvettes conformes aux standards internationaux pour vos bancs de test :
Essais et traçabilité
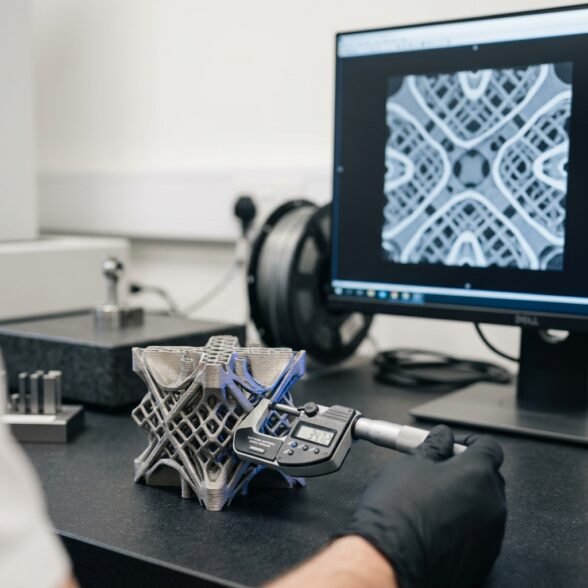
Au-delà de l’impression, nous réalisons les essais et fournissons un rapport de caractérisation complet. Le contrôle dimensionnel s’appuie sur un rapport de scan 3D de l’éprouvette, la densité est vérifiée par pesée, et la traçabilité est assurée par un certificat matière (poudre vierge ou recyclée) et un numéro de lot machine.
Au-delà des essais mécaniques
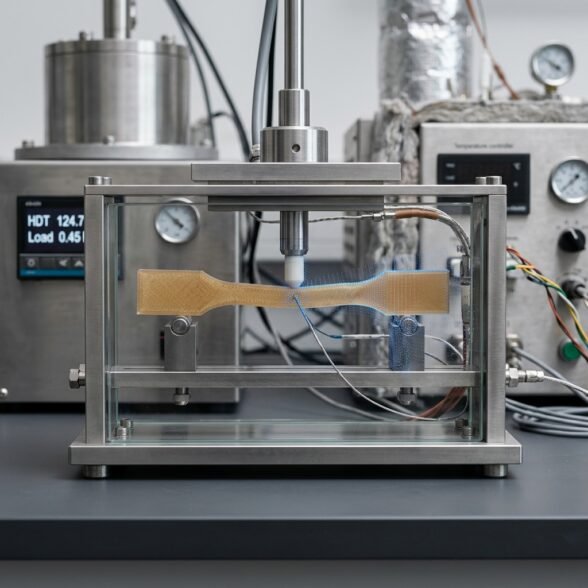
La caractérisation ne se limite pas à la traction et à la flexion. La compression (ISO 604) mesure le comportement de la matière sous charge d’écrasement, utile pour les pièces de structure et les appuis. La tenue en température se qualifie par la température de fléchissement sous charge, ou HDT (ISO 75), un critère décisif pour les applications sous capot moteur ou proches d’une source de chaleur. La masse volumique (ISO 1183) contrôle la densité et, indirectement, la porosité interne d’un lot de poudre. Ces mesures complètent le profil matière et sécurisent le passage en série.
Ce que contient un rapport de caractérisation
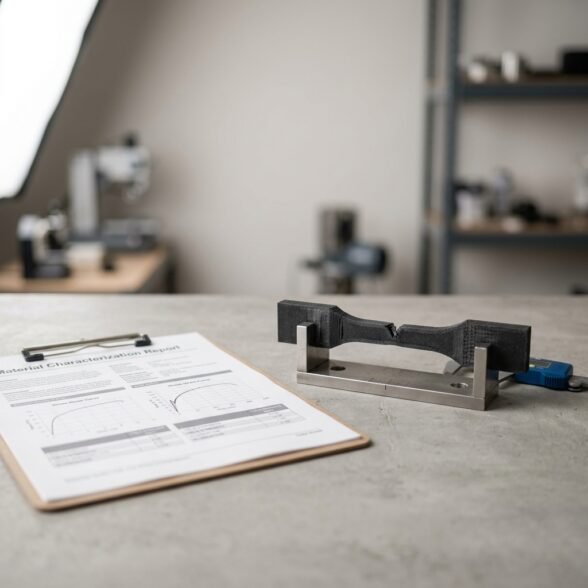
Un rapport de caractérisation Initial regroupe les courbes contrainte-déformation de chaque essai, les valeurs clés (module d’Young, contrainte et allongement à la rupture), le contrôle dimensionnel de l’éprouvette, la mesure de densité et la traçabilité complète du lot : matière, machine, paramètres et orientation d’impression. Ce document alimente votre dossier de qualification et permet de comparer objectivement deux matières ou deux technologies sur des bases chiffrées.
Et pour les pièces métalliques ?
La caractérisation matière ne s’arrête pas aux polymères. Une pièce métallique imprimée en 3D demande le même travail de qualification : des éprouvettes produites dans les mêmes conditions que la pièce, et des essais menés selon les normes en vigueur. Notre dossier sur la fabrication additive métallique détaille les procédés et les alliages disponibles.
Questions fréquentes
Pour caractériser l’anisotropie. Nous imprimons souvent des éprouvettes à plat (XY) et debout (Z) pour mesurer l’écart de propriétés entre les couches (en Z).
Nous disposons d’une bibliothèque de fichiers STL conformes aux normes ISO/ASTM. Nous pouvons aussi imprimer vos designs d’éprouvettes spécifiques (éprouvettes de fatigue, éprouvettes tubes).
Nous recommandons de tester le matériau cible de série. Le PA12 (Polyamide) est le standard, mais nous caractérisons aussi le PA11, le PP01 et le PA3200 GF (chargé verre).
Les normes recommandent généralement au moins cinq éprouvettes par condition pour obtenir une moyenne et un écart-type représentatifs. Nous ajustons ce nombre selon le niveau de confiance visé et les exigences du secteur, plus élevées en aéronautique et en médical.
Discutons de votre projet
Applications liées
Optimisation topologique et DfAM
Scan 3D et rétro-conception