Prototypes Fonctionnels et Tests Mécaniques
Le crash test avant l'injection
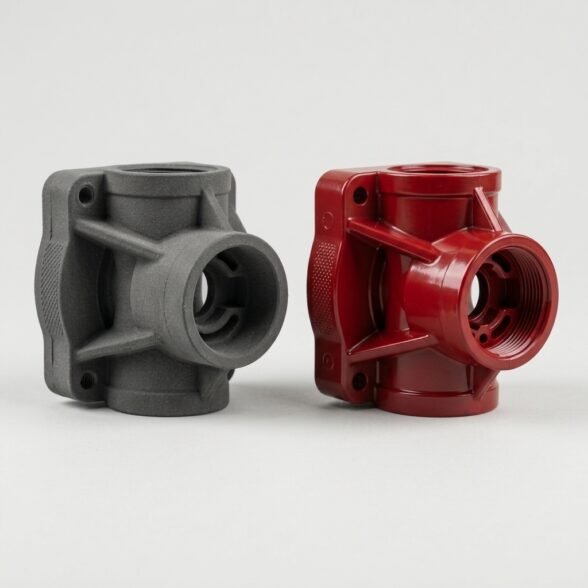
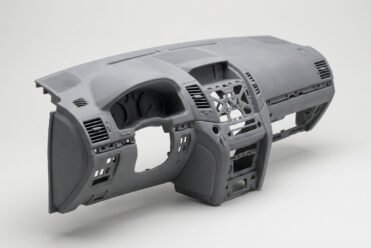
Un prototype fonctionnel doit se comporter au plus proche de la future pièce série. Nous utilisons des thermoplastiques techniques (PA12, PP, PA11) pour produire des pièces capables de subir des contraintes.
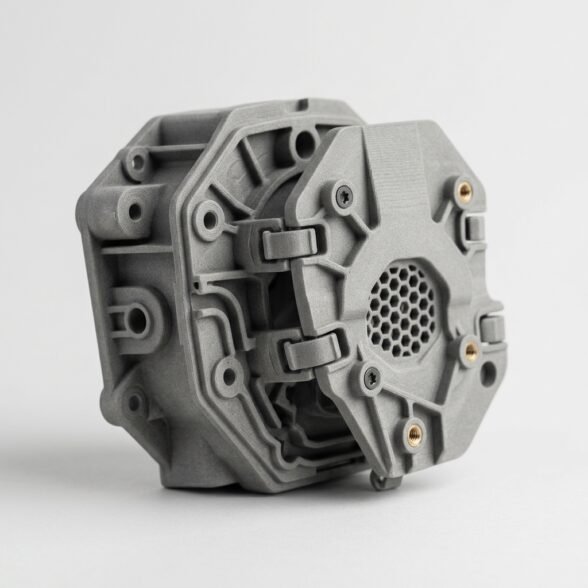
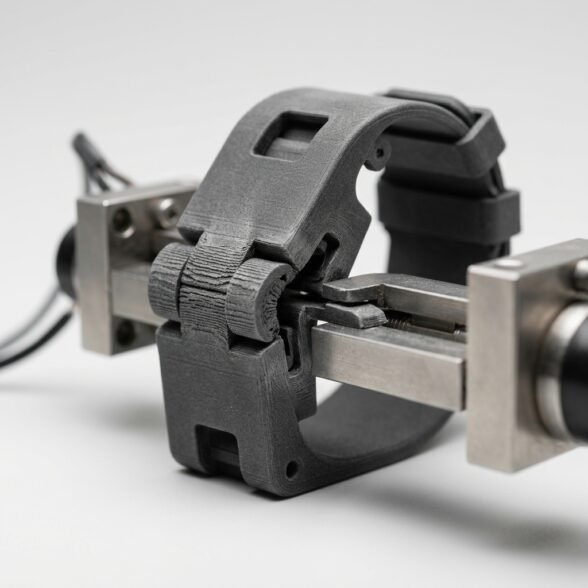
- La validation d’assemblage vérifie les clipsages, les vissages et les interférences entre composants.
- Les tests thermiques valident des pièces destinées à des environnements exposés à la chaleur, comme les applications sous capot moteur ou à proximité de sources thermiques (PA3200 GF, ULTEM 9085 ou PC en FDM).
- Les tests d’étanchéité valident des circuits de fluides, avec imprégnation résine pour améliorer l’étanchéité.
Matériaux de validation (proches de la série)
| Matériau proto | Proche de | Propriétés |
|---|---|---|
| PA12 (SLS) | ABS / PA6 | Le standard. Équilibré, robuste, légèrement souple. Pour boîtiers, clips. |
| PA12 chargé verre (PA3200 GF) | PA6-GF30 | Rigide, résistant à la température et à la charge. Pour pièces structurelles. |
| PP01 (SLS) | Polypropylène | Bonne résistance chimique, bonne tenue à la fatigue (charnières). |
| TPU | Caoutchouc | Souple, élastique. Pour joints, soufflets, amortisseurs. |
Du prototype à la série
L’avantage des technologies poudres (SLS/MJF) est qu’elles utilisent des matériaux très proches de l’injection. Si vos tests mécaniques sur le prototype SLS sont validés, vous avez une bonne indication que la pièce injectée tiendra le coup. Pour une validation finale en bonne matière, nous basculons vers le moule prototype aluminium qui permet d’injecter le thermoplastique réel.
Quels tests sur un prototype fonctionnel ?
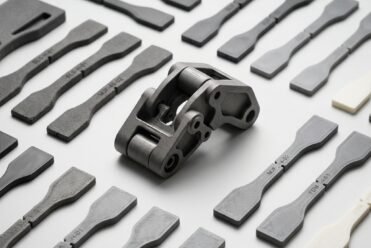
Un prototype fonctionnel sert à mettre la pièce en situation avant d’engager l’outillage. Les tests d’assemblage vérifient les clips, les vissages et les jeux entre composants. Les essais de fatigue reproduisent des milliers de cycles d’ouverture ou de flexion, notamment sur les charnières vivantes (living hinges) en PP ou PA12. Les tests d’étanchéité valident un circuit de fluide après imprégnation résine. Les essais de tenue à la chaleur, aux UV ou aux agents chimiques qualifient la pièce pour son environnement réel. Pour des mesures normalisées et traçables, nous produisons les éprouvettes de caractérisation dans les mêmes conditions d’impression que la pièce.
Concevoir pour le fonctionnel (DfAM)
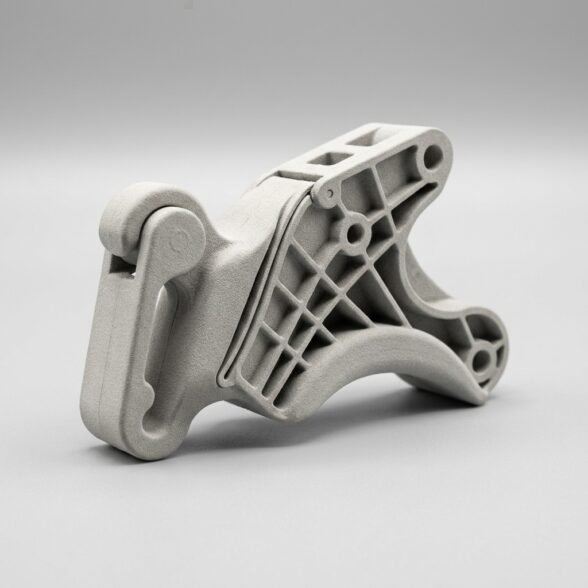
La réussite d’un prototype fonctionnel se joue à la conception. Un clip en PA12 SLS demande un rayon de raccordement pour éviter l’amorce de rupture, une charnière vivante s’oriente dans le sens des couches pour encaisser la flexion, et une épaisseur de paroi de 1,5 à 2 mm assure la rigidité sans surpoids. Notre bureau d’études adapte la géométrie aux règles de la fabrication additive avant le lancement, ce qui évite les reprises et les casses en test.
Questions fréquentes
Nous recommandons le SLS (poudre) ou le MJF pour les prototypes fonctionnels. Le nylon a l’élasticité nécessaire pour se déformer sans rompre lors du clipsage.
Nous tenons ± 0,25 mm en SLS (classe NFT 58000 cat. 3), selon la géométrie. Pour des ajustements glissants ou serrés (H7/g6), nous recommandons de laisser une surépaisseur et de réaliser l’ajustement final après impression.
Le PA12 SLS présente une excellente tenue à la fatigue cyclique. Pour des tests normalisés (ISO 527, ISO 178), nous produisons des éprouvettes dans les mêmes conditions que vos futures pièces.
Les prototypes SLS sont expédiés sous 4 à 6 jours ouvrés. Comptez un peu plus pour le MJF. Les tests mécaniques (rapport de caractérisation) ajoutent 3 à 5 jours supplémentaires.
Le SLS et le MJF produisent des pièces quasi-isotropes et résistantes, proches de l’injection, idéales pour un test mécanique représentatif. Le FDM convient à une validation de forme économique mais reste anisotrope, plus fragile entre les couches. Dès qu’un effort ou un cyclage est en jeu, nous orientons vers le SLS ou le MJF.
Discutons de votre projet
Applications liées
Prototypes visuels et d’aspect
Prototypes grand format XXL